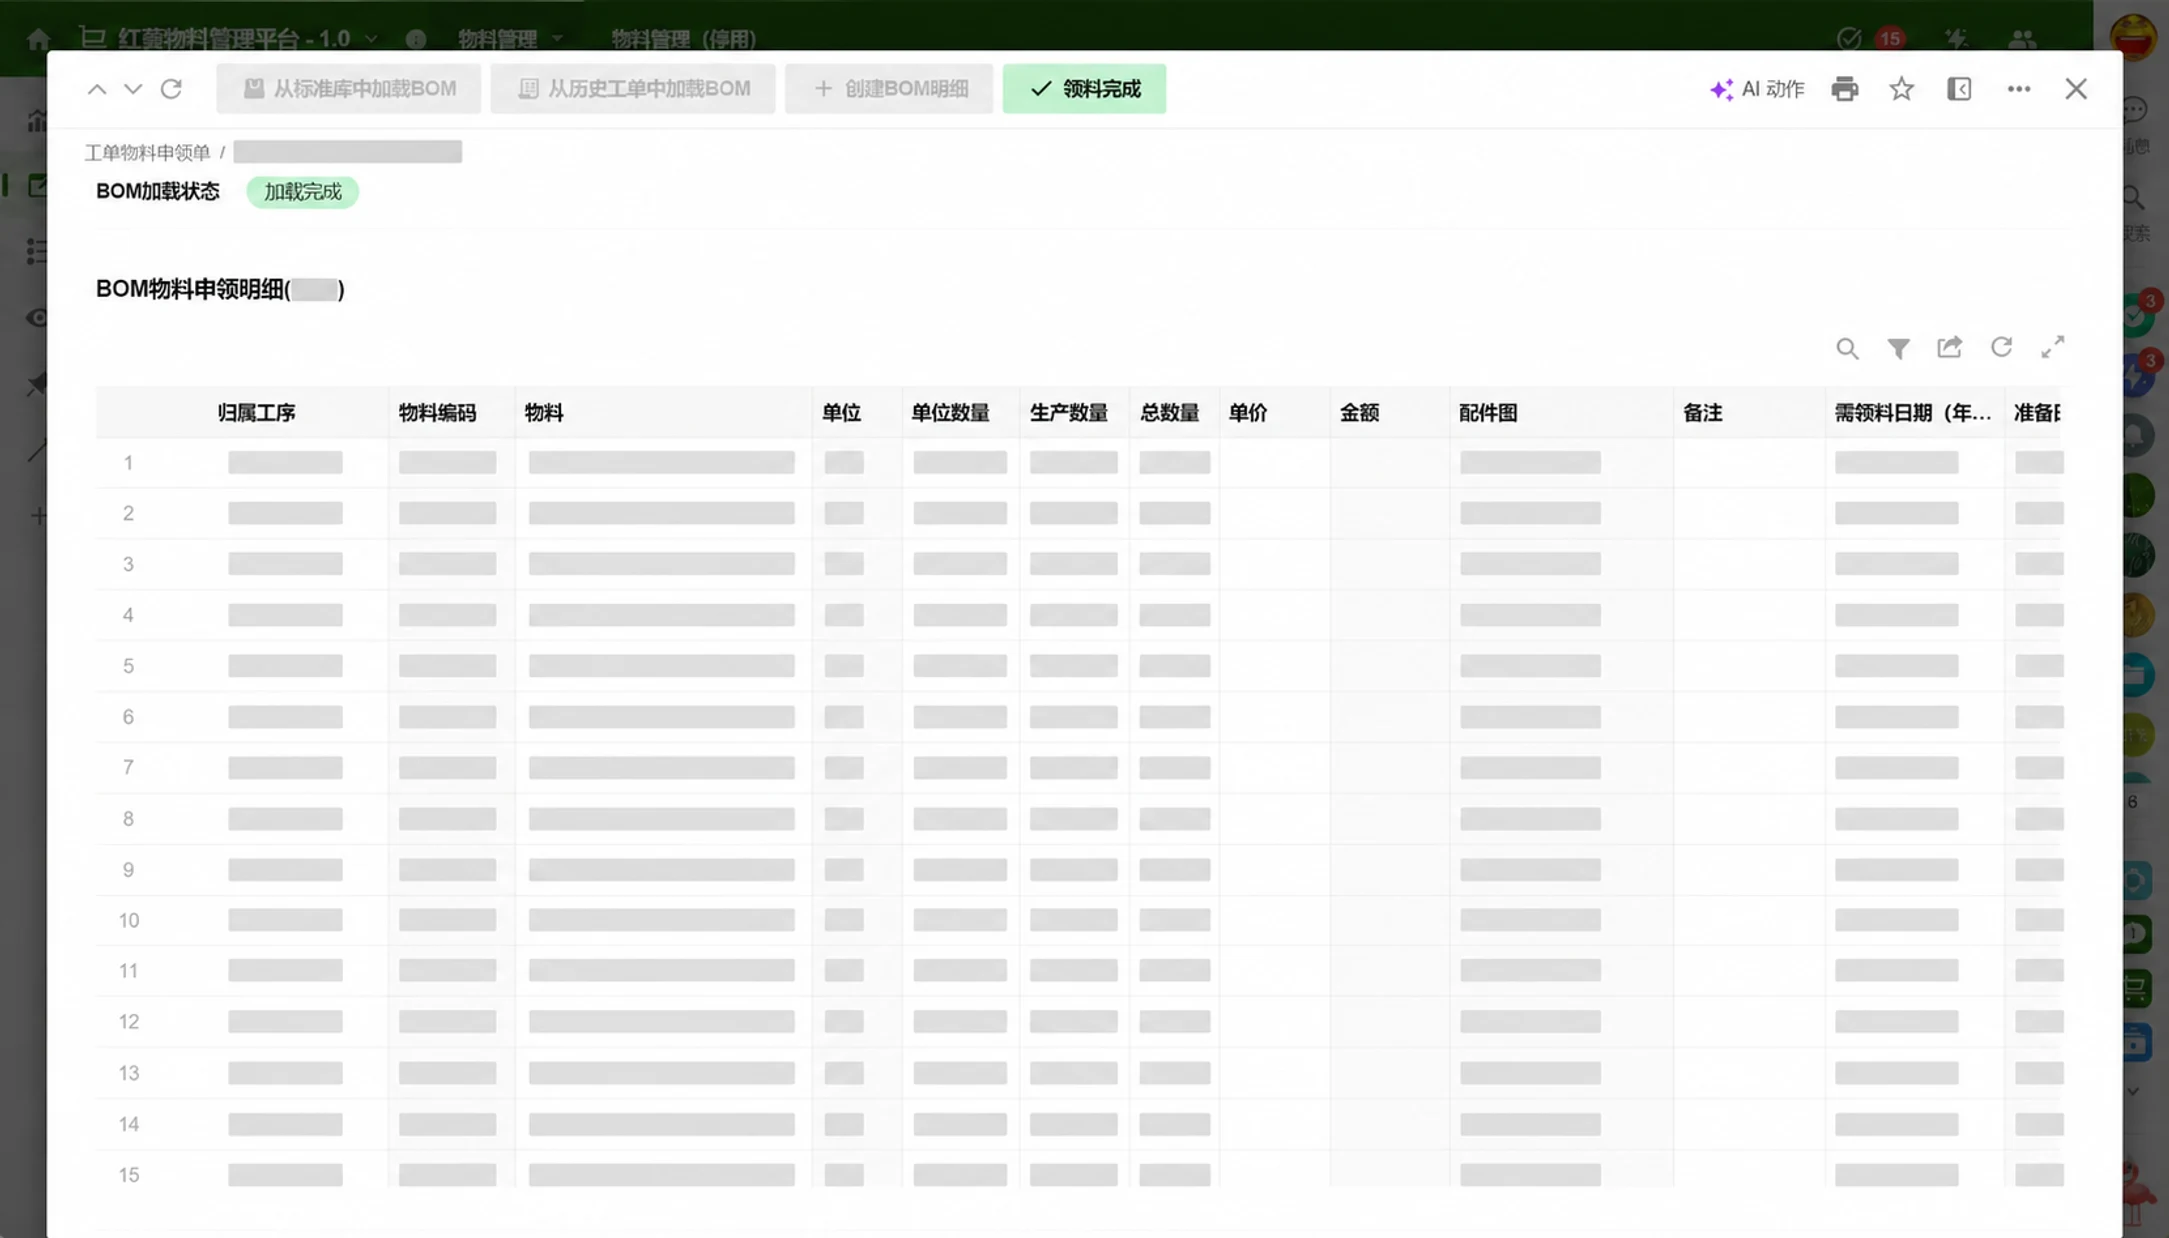
标准 BOM 变成这张工单的实际 BOM
现场动作:工单下达后生成物料申领单
实际 BOM 有三种来源:从标准库加载、复制历史工单、或在申领单上直接创建。客户定制要求在这一步落进物料清单,而不是留在口头沟通里。
第一幕 · 困局
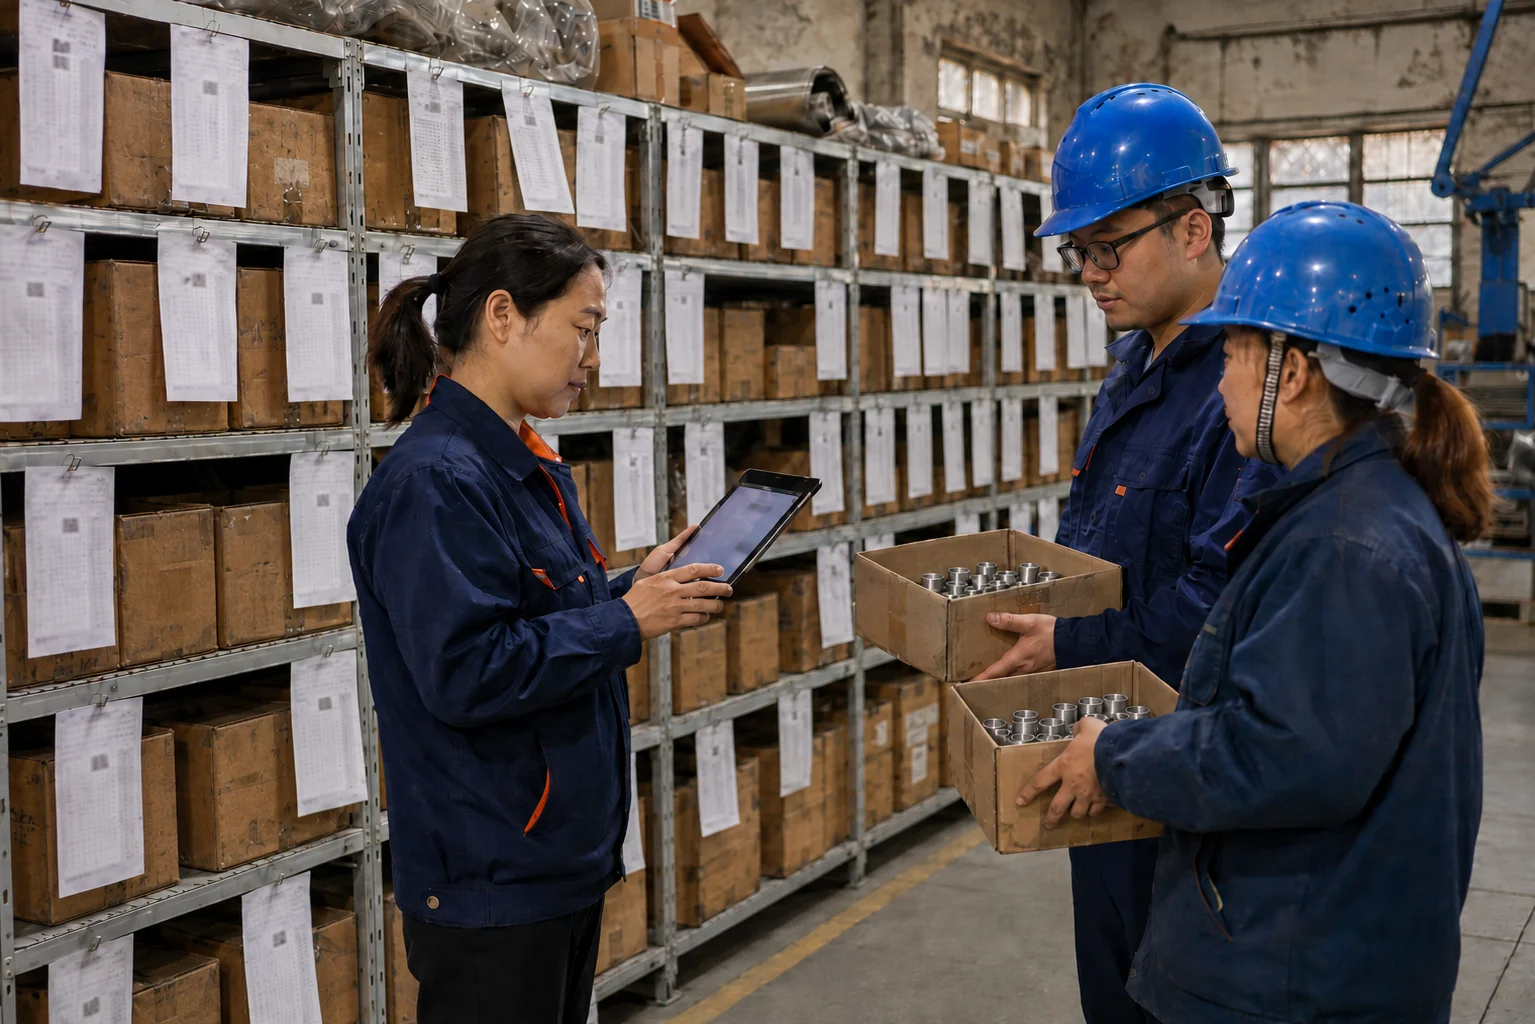
一张工单下达之后,生产、仓库和采购之间开始来回确认:缺什么、有多少、什么时候到、能不能领。
物料齐套的困难,往往不是某一种物料买不到,而是需求、库存和到货状态分散在不同的人和表格里。 计划员花大量时间核对“这张工单到底还缺什么”,而答案本身也在不断变化。
事实依据:内部访谈与现行业务流程梳理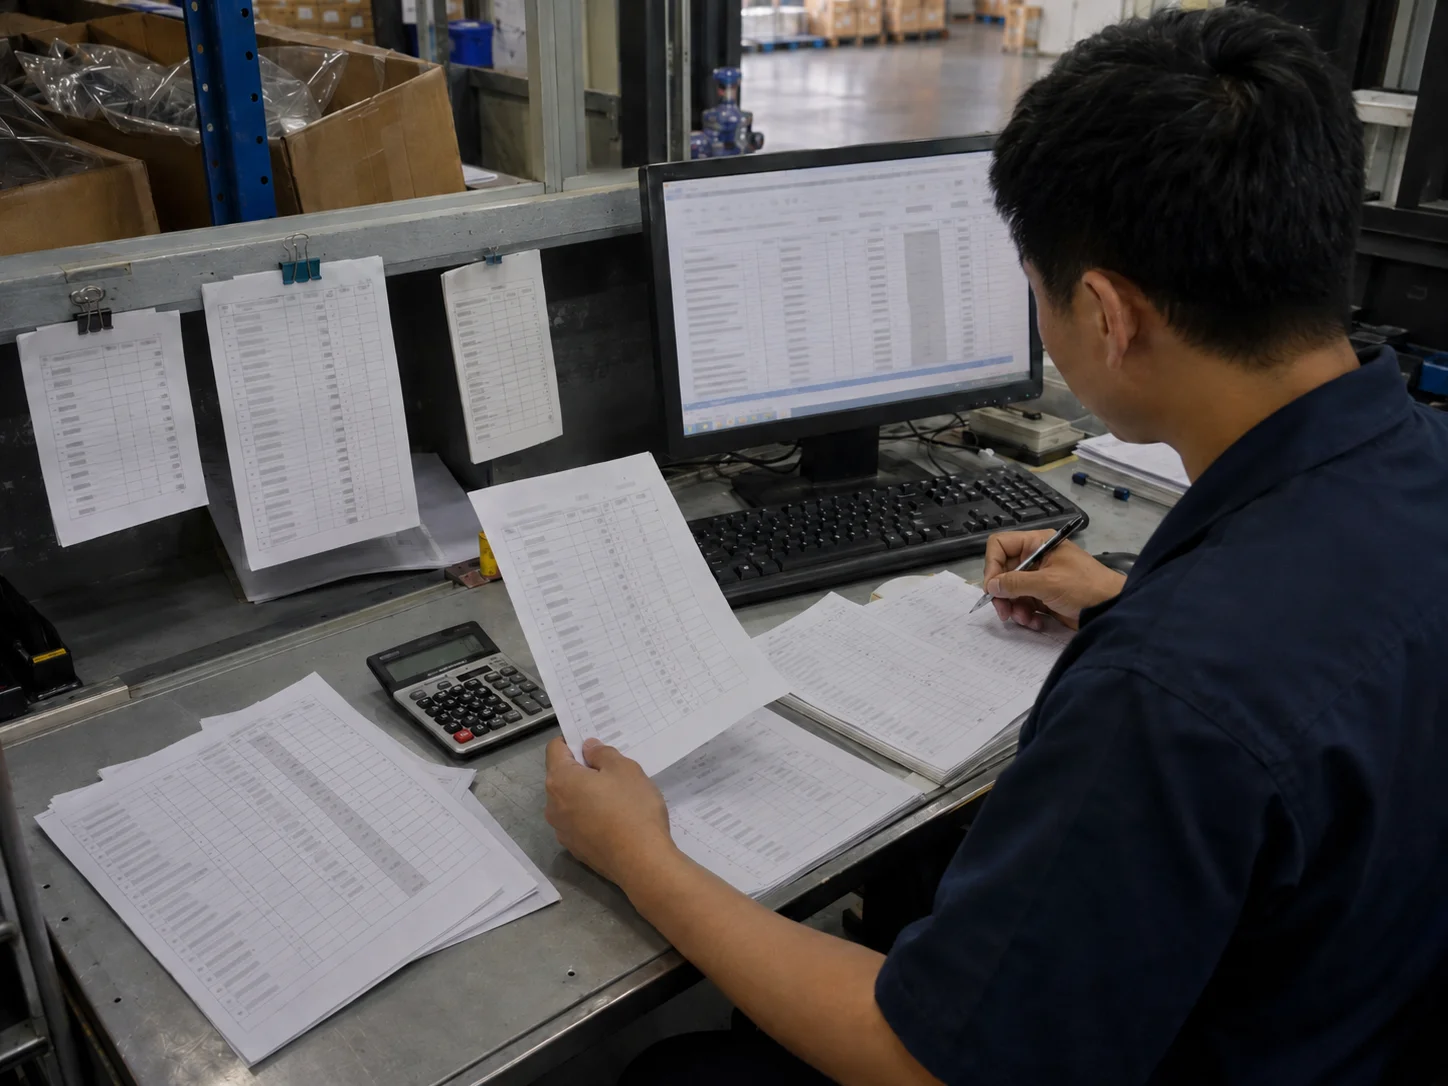
客户订单常带定制要求,标准 BOM 不能直接当领料依据,每张工单都要人工比对物料增减。
生产算需求、仓库管库存、采购看订单,同一物料的信息要在多个表格之间来回核对。
采购到货只是第一步,未经质检和入库确认的物料发不到车间,账面有货和能领的货是两回事。
生产按工序节奏推进,物料需要分批领用;一次领完既占用车间空间,也容易造成混料和缺漏。
关键转折
数字化的价值不在于把表格搬进系统,而在于每张工单都带着自己的物料清单: 缺什么、有多少、什么时候到、能不能领,沿着链路逐步落定。
第二幕 · 底座
物料协同不是一次性上线一个大系统,而是先把每个应用各自做实,再让它们围绕工单连起来。
每个应用都可以独立运行;连接起来,才构成从产品到物料的完整链路。
01主数据 · 统一口径
02清单与计划 · 把产品翻译成需求
03执行协同 · 围绕工单运转
存量快照
数字来自红菱业务系统存量快照 · 截至 2026-08 · 仅说明底座规模,不代表项目成效。
第三幕 · 主流程
以工单物料申领单为轴心,六步把标准 BOM 变成车间可领用的物料:形成实际 BOM、差异比对、合并需求、匹配库存、采购到货质检、分批领料。
现场动作:工单下达后生成物料申领单
实际 BOM 有三种来源:从标准库加载、复制历史工单、或在申领单上直接创建。客户定制要求在这一步落进物料清单,而不是留在口头沟通里。
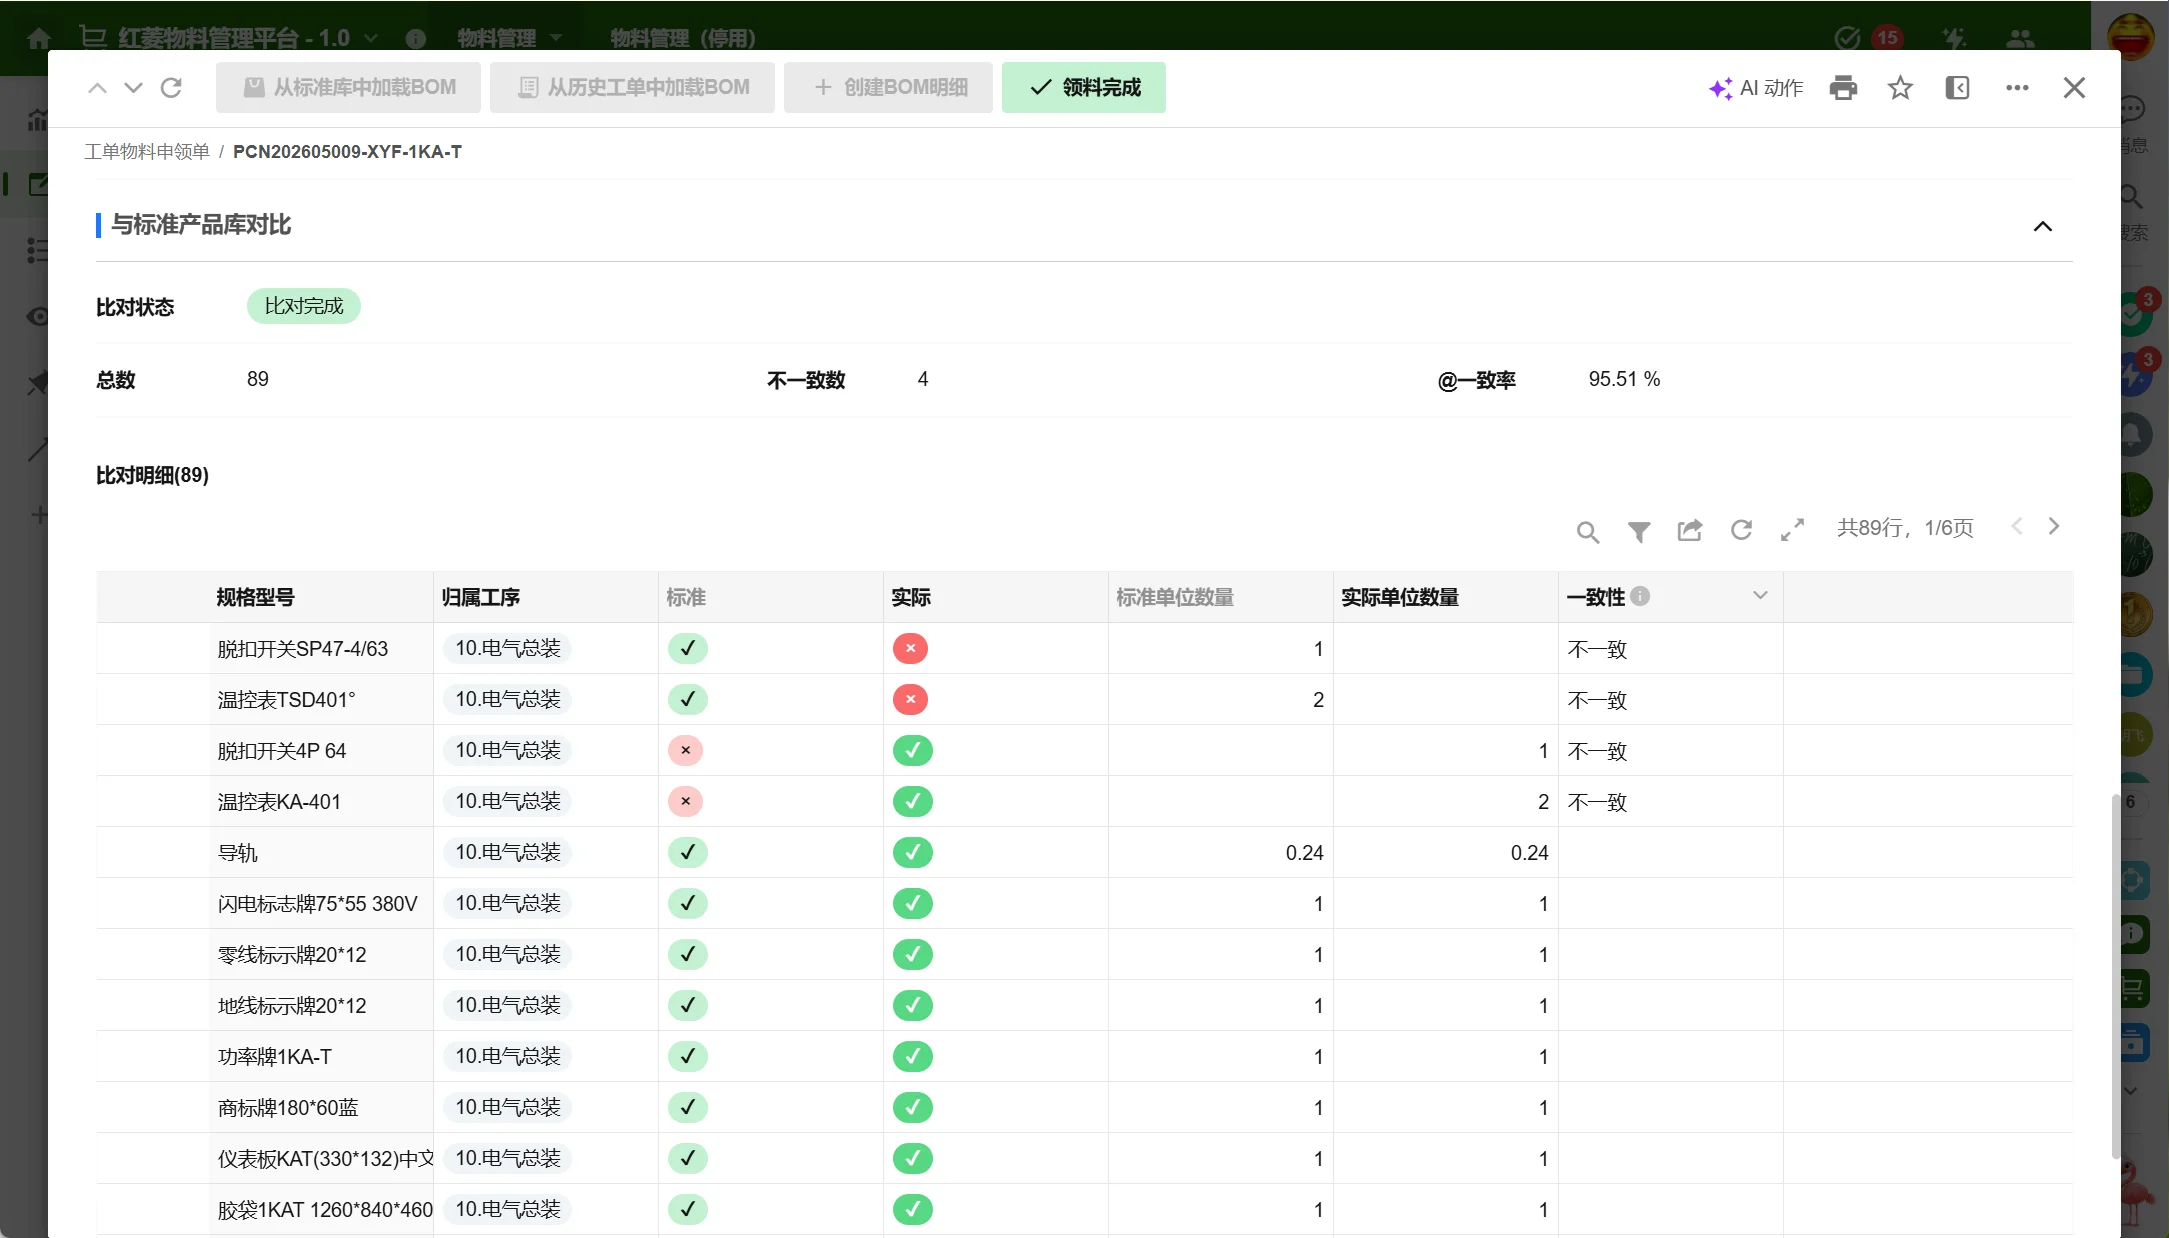
系统动作:实际 BOM 与标准 BOM 逐行比对
新增、删除、数量变化的物料逐行标出,并记录与标准是否一致。差异经过确认才进入后续计算,改动不再依赖人工记忆。
系统动作:合并计算 + 库存计算
同一物料跨工单合并,先扣减可出库数量得出缺口,形成采购与领用的分界。该模块当前没有批量运行记录:能力已搭建,实际运行状态待验证。
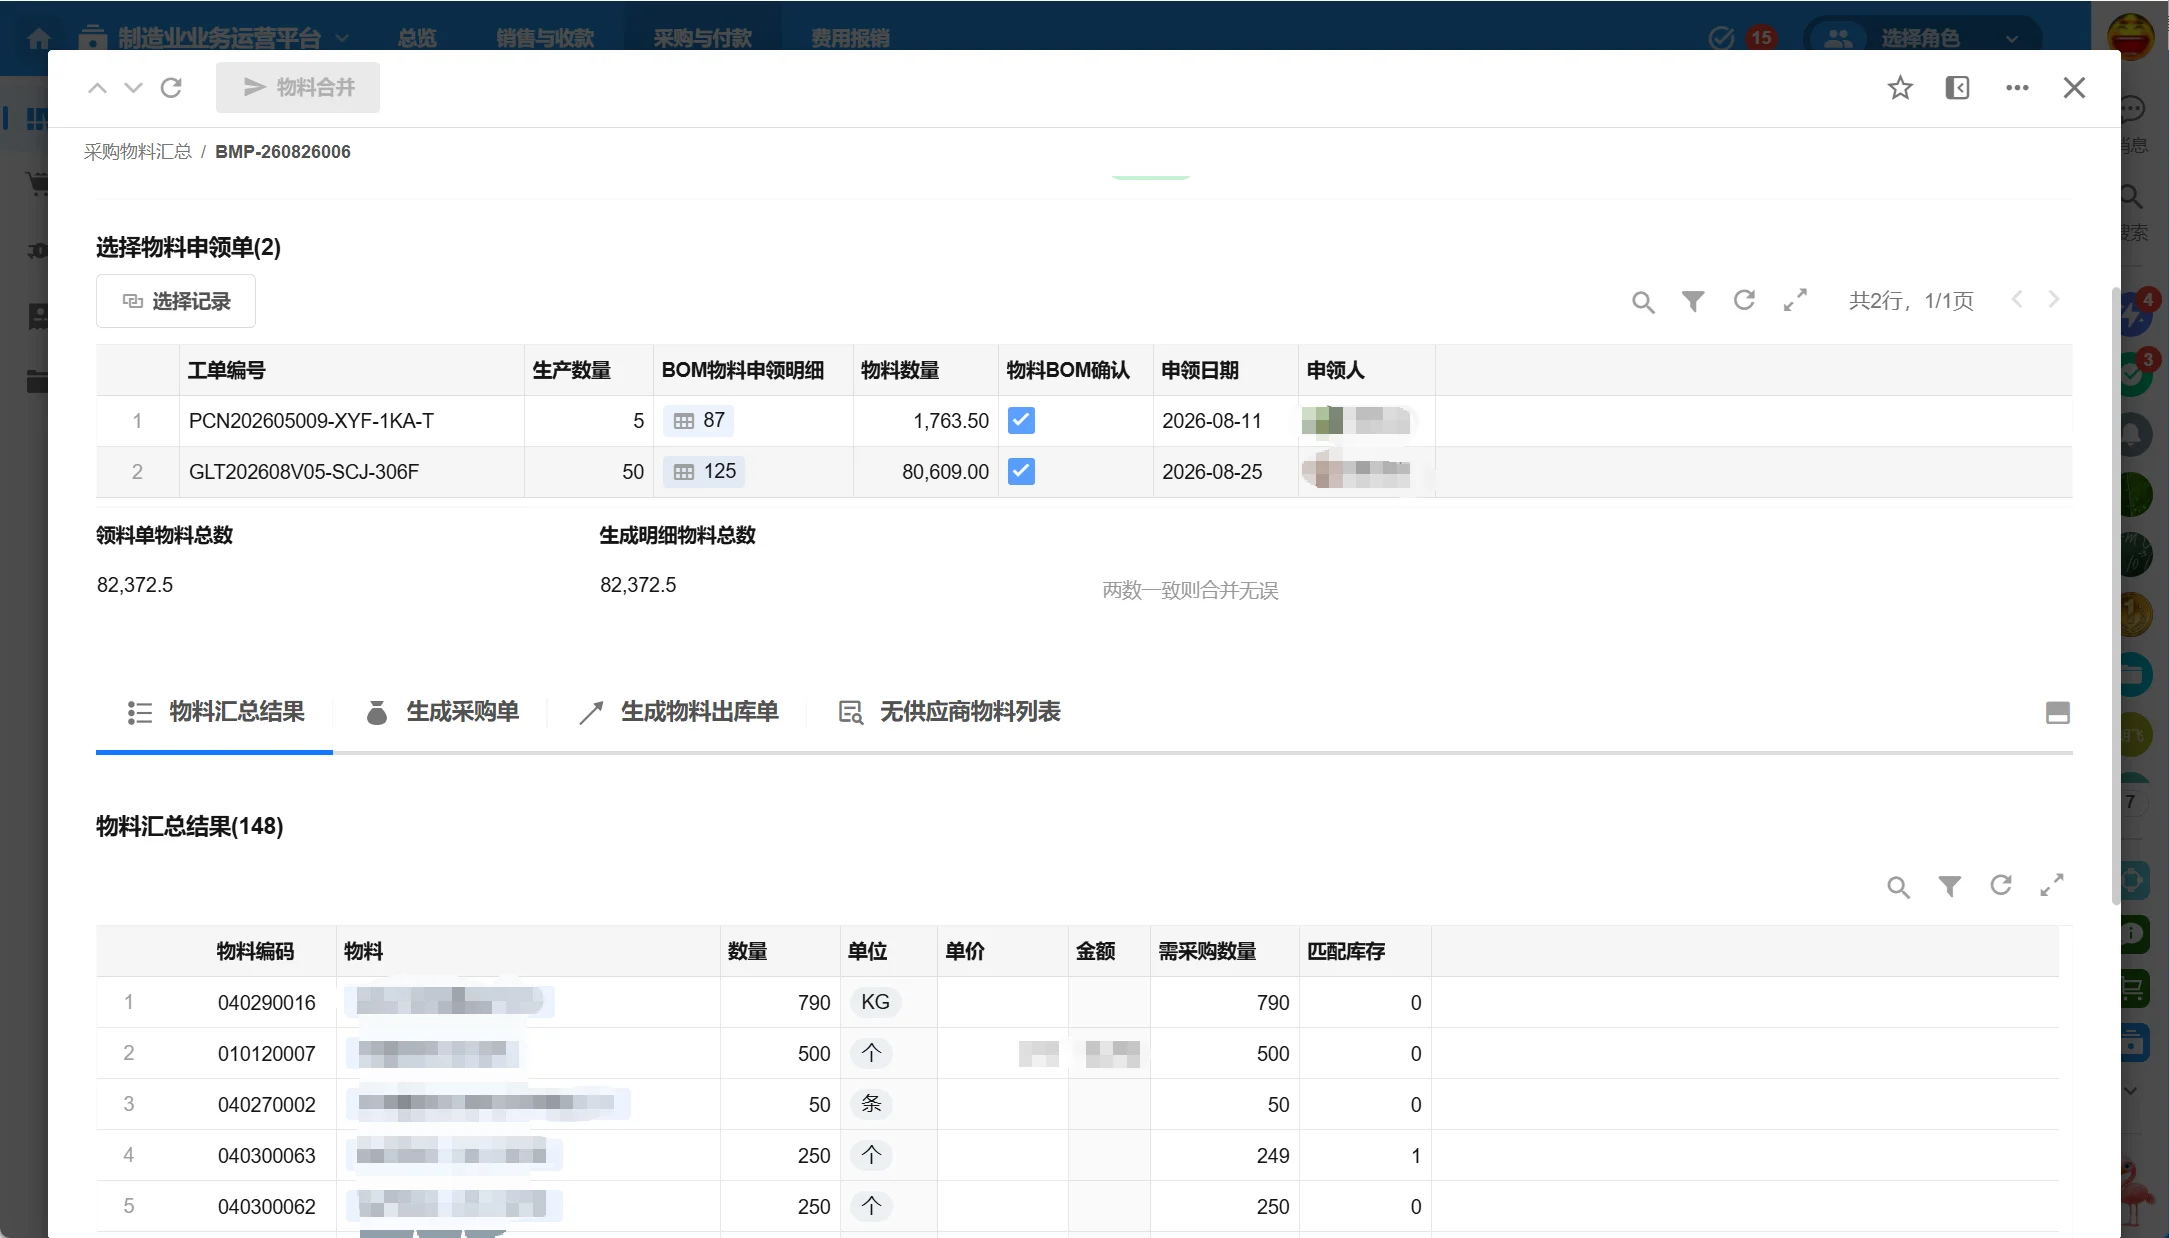
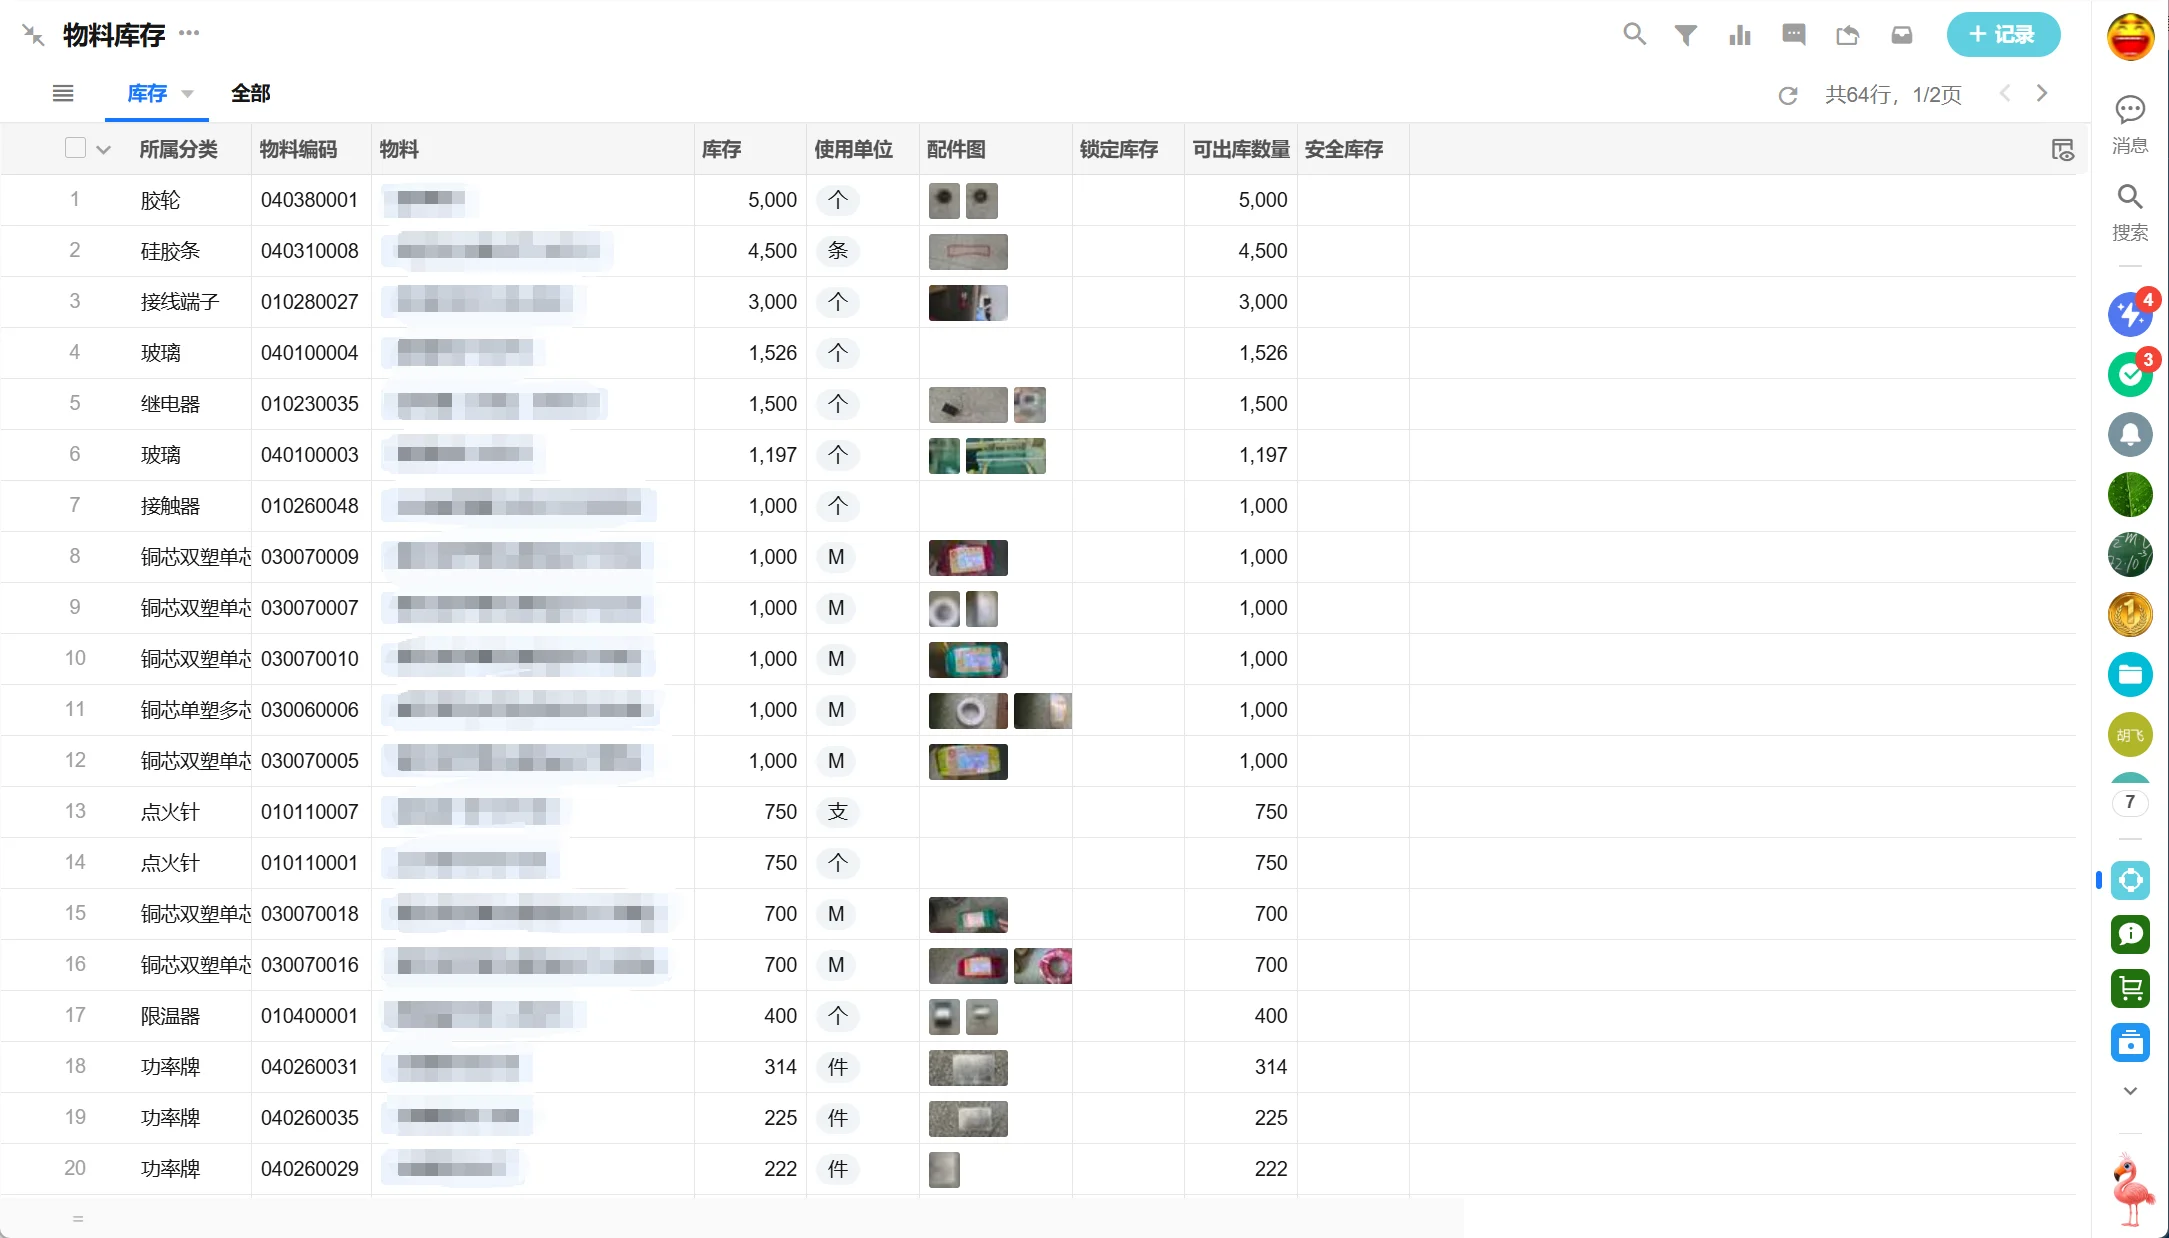
系统动作:按可出库数量匹配
匹配以可出库数量(当前库存减锁定库存)为准,每行物料落到充足、部分充足、完全不足三种状态之一,后续动作随之分流。
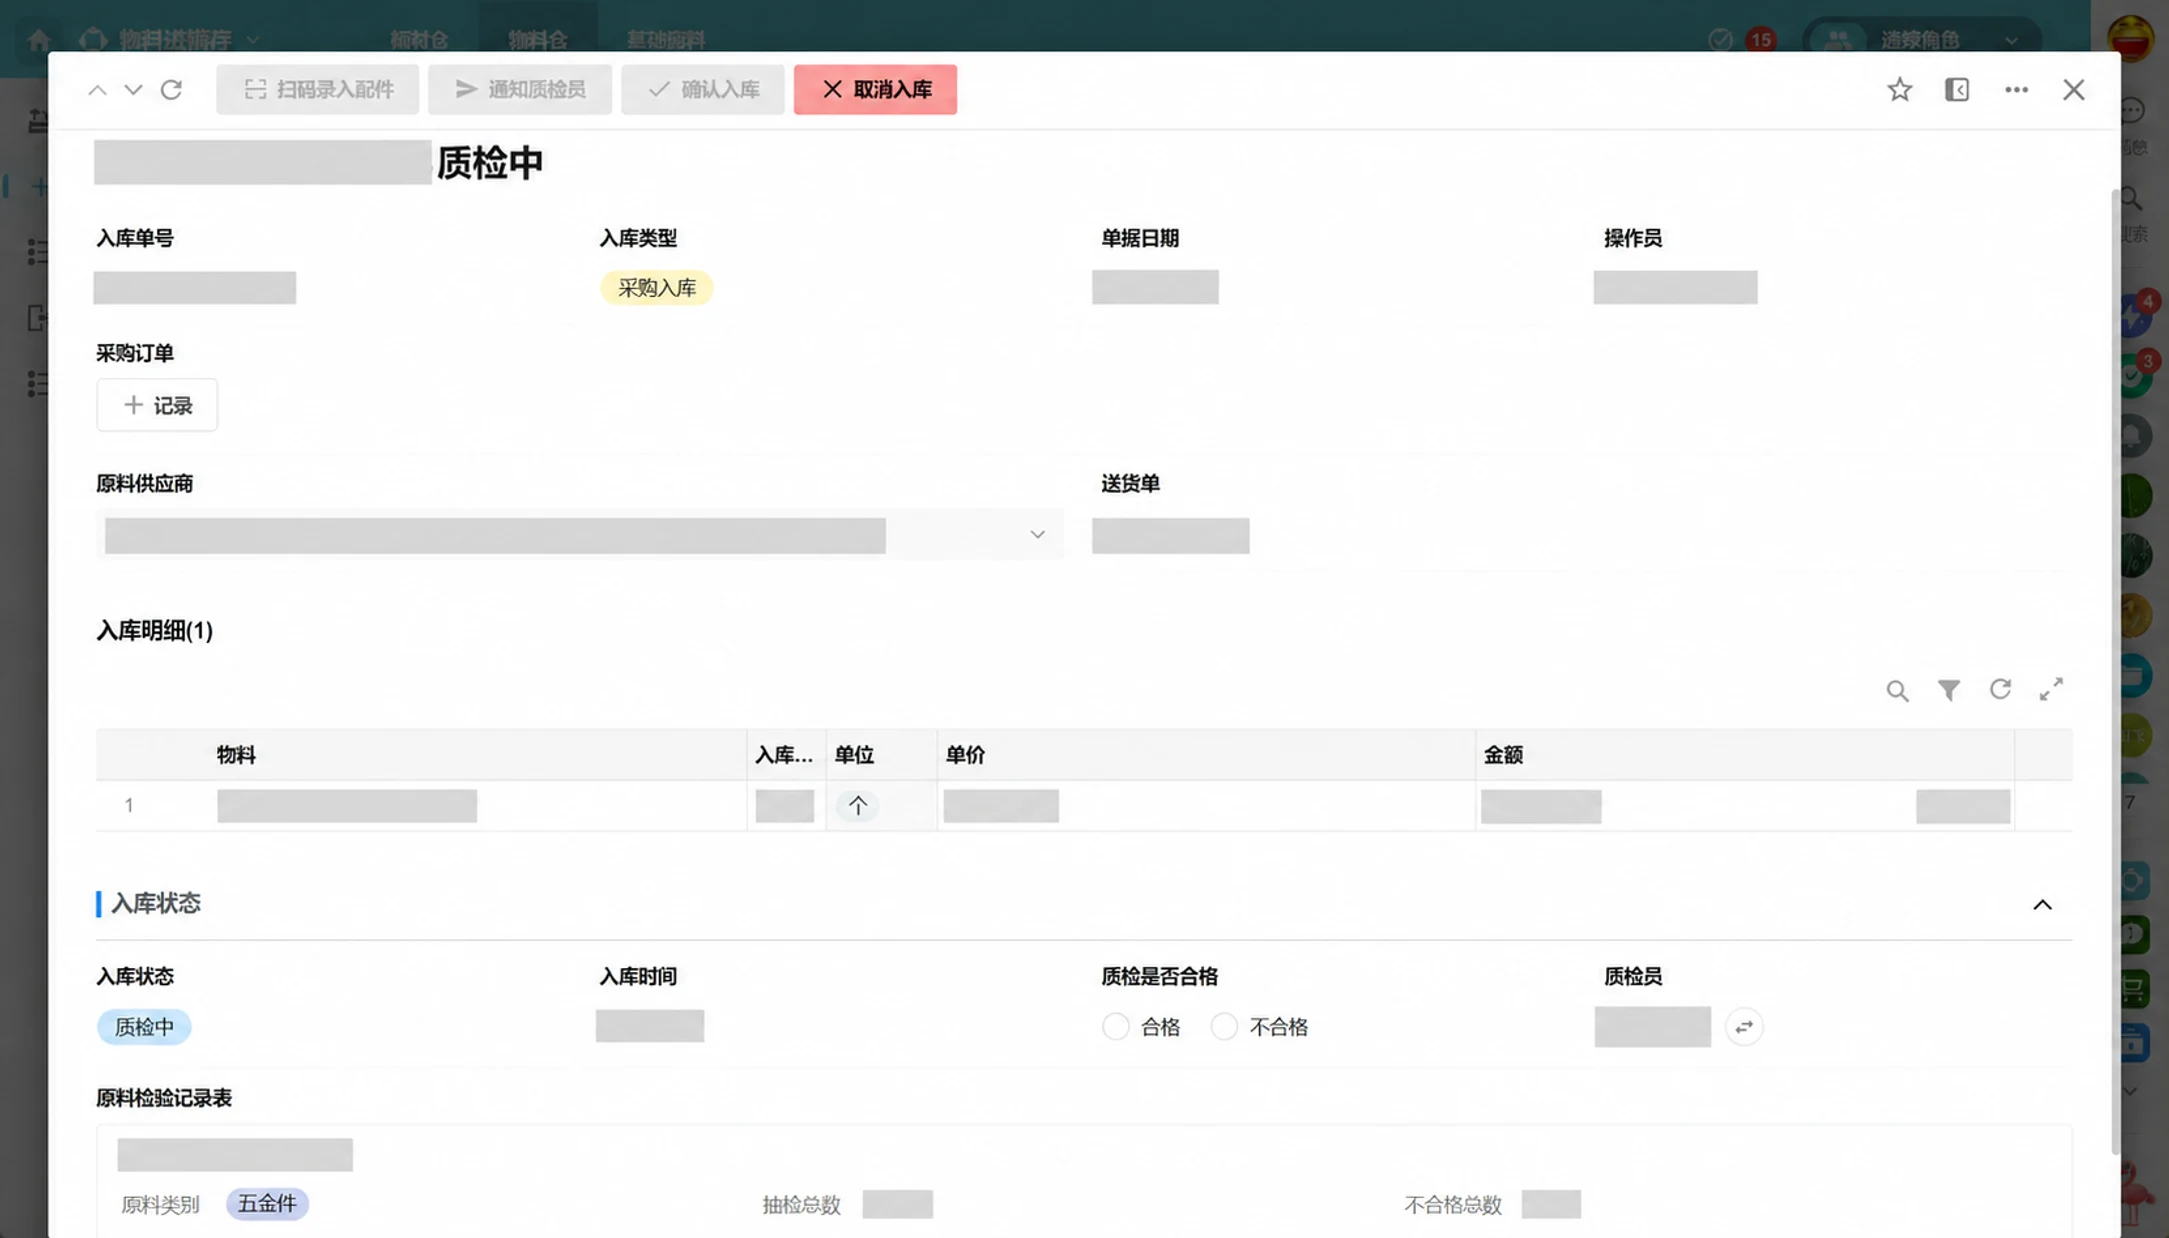
现场动作:待入库 → 质检 → 确认入库
缺口物料采购到货后先进待入库,通知质检、质检完成、确认入库之后才转为可用库存;没走完质检的物料不会进入可领用范围。
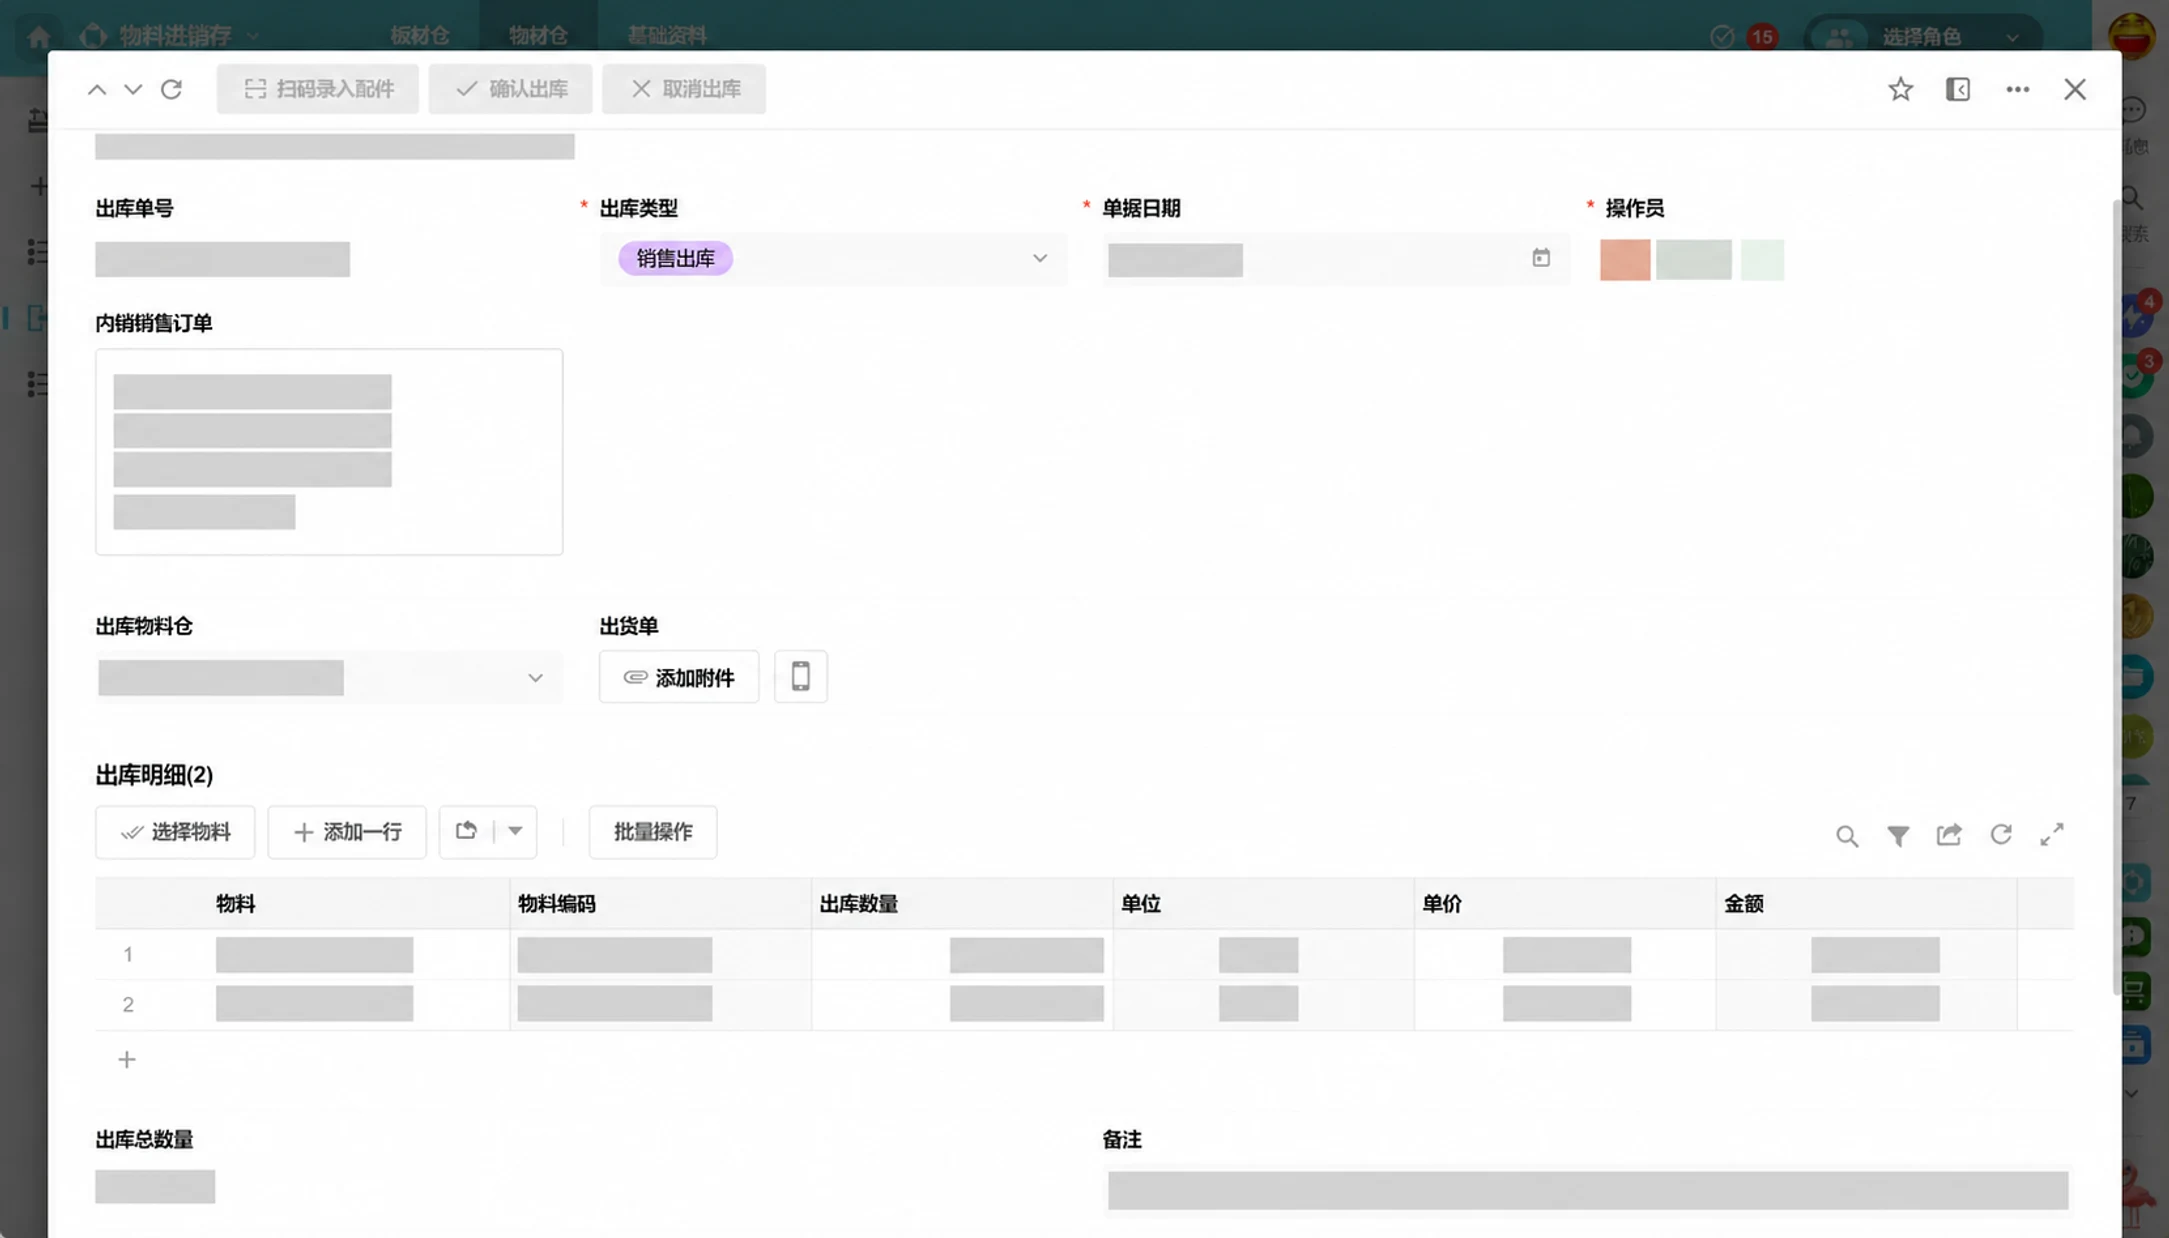
现场动作:多次出库,关联同一张申领单
物料出库单关联工单申领单与领料车间,同一张工单可以多次出库。工序推进到哪里,物料就领到哪里,不需要一次领完全部。
判定统一以“可出库数量 = 当前库存 − 锁定库存”为准。
直接安排领料,缺口为零,不进入采购。
现有部分先领用,缺口数量转入采购汇总。
整行进入采购,到货完成质检与入库后再领用。
采购到货先挂待入库;质检完成并确认入库后,物料才转为可用库存、参与下一次匹配。 页面展示该链路的字段结构,未触发“通知质检”或“确认入库”等业务动作。
第四幕 · 现场规则
物料管理不只是数量加减:现场还有双单位换算、锁定库存和分批节奏这些具体规则,系统必须按真实规则计算。
工单总需求=BOM 单位数量×工单生产数量BOM 记录单台(套)用量,工单需求按生产数量放大;定制改动落进实际 BOM 后,需求随之更新。
可出库数量=当前库存−锁定库存已被其他工单锁定的库存不能重复发料;匹配库存与合并需求都以可出库数量为准。
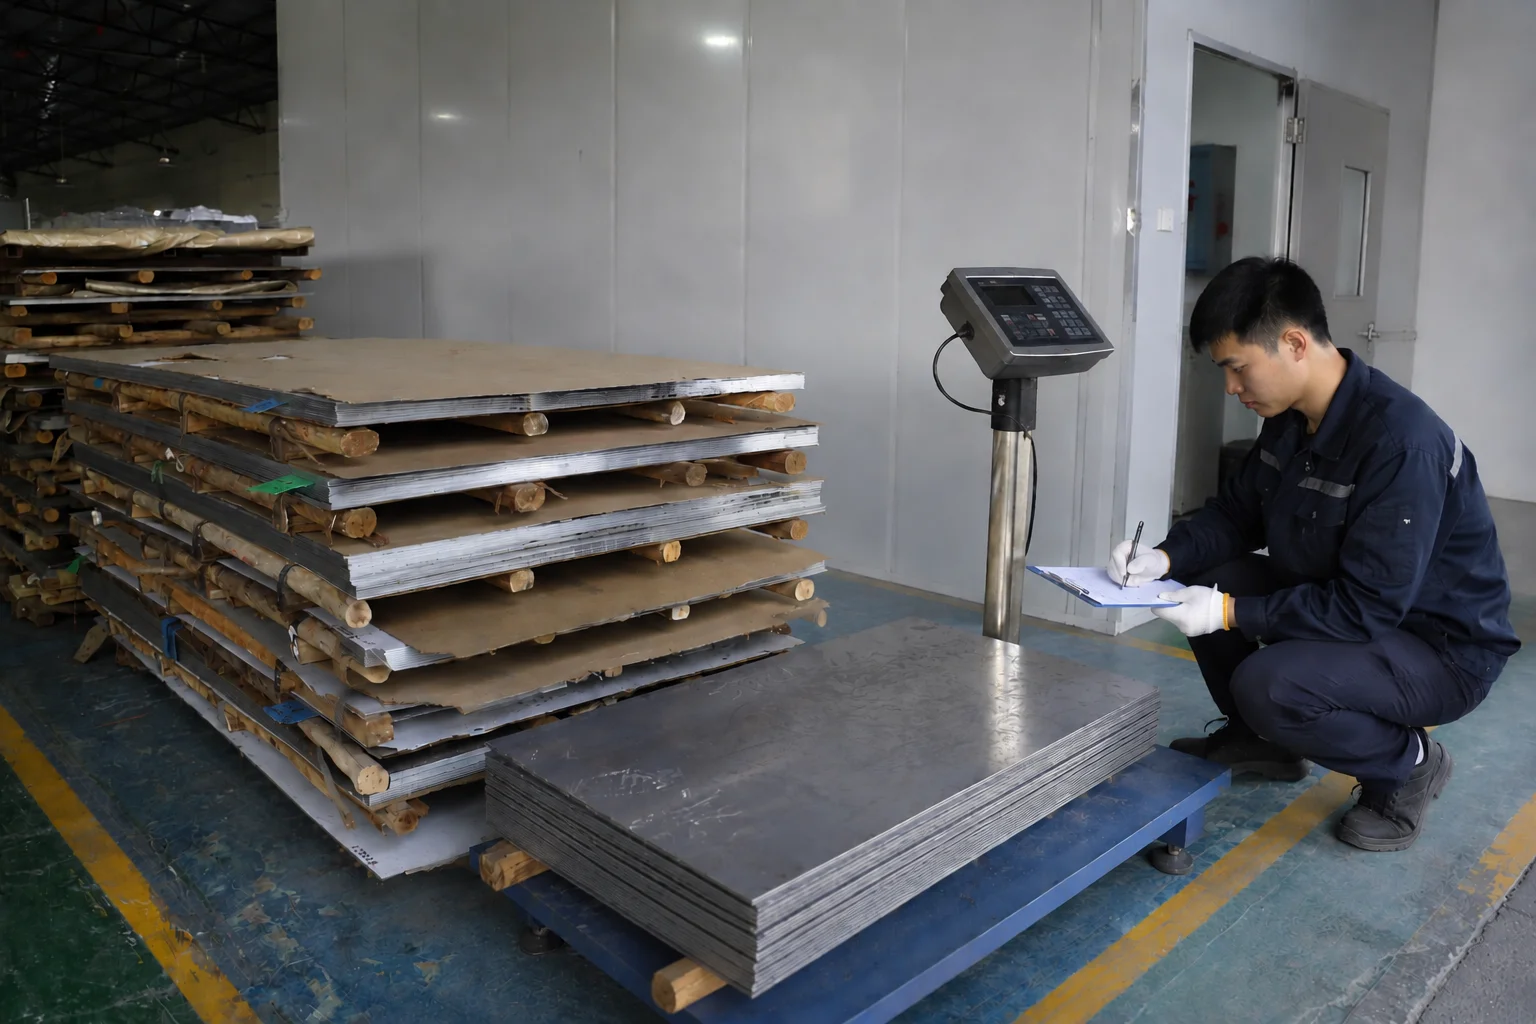
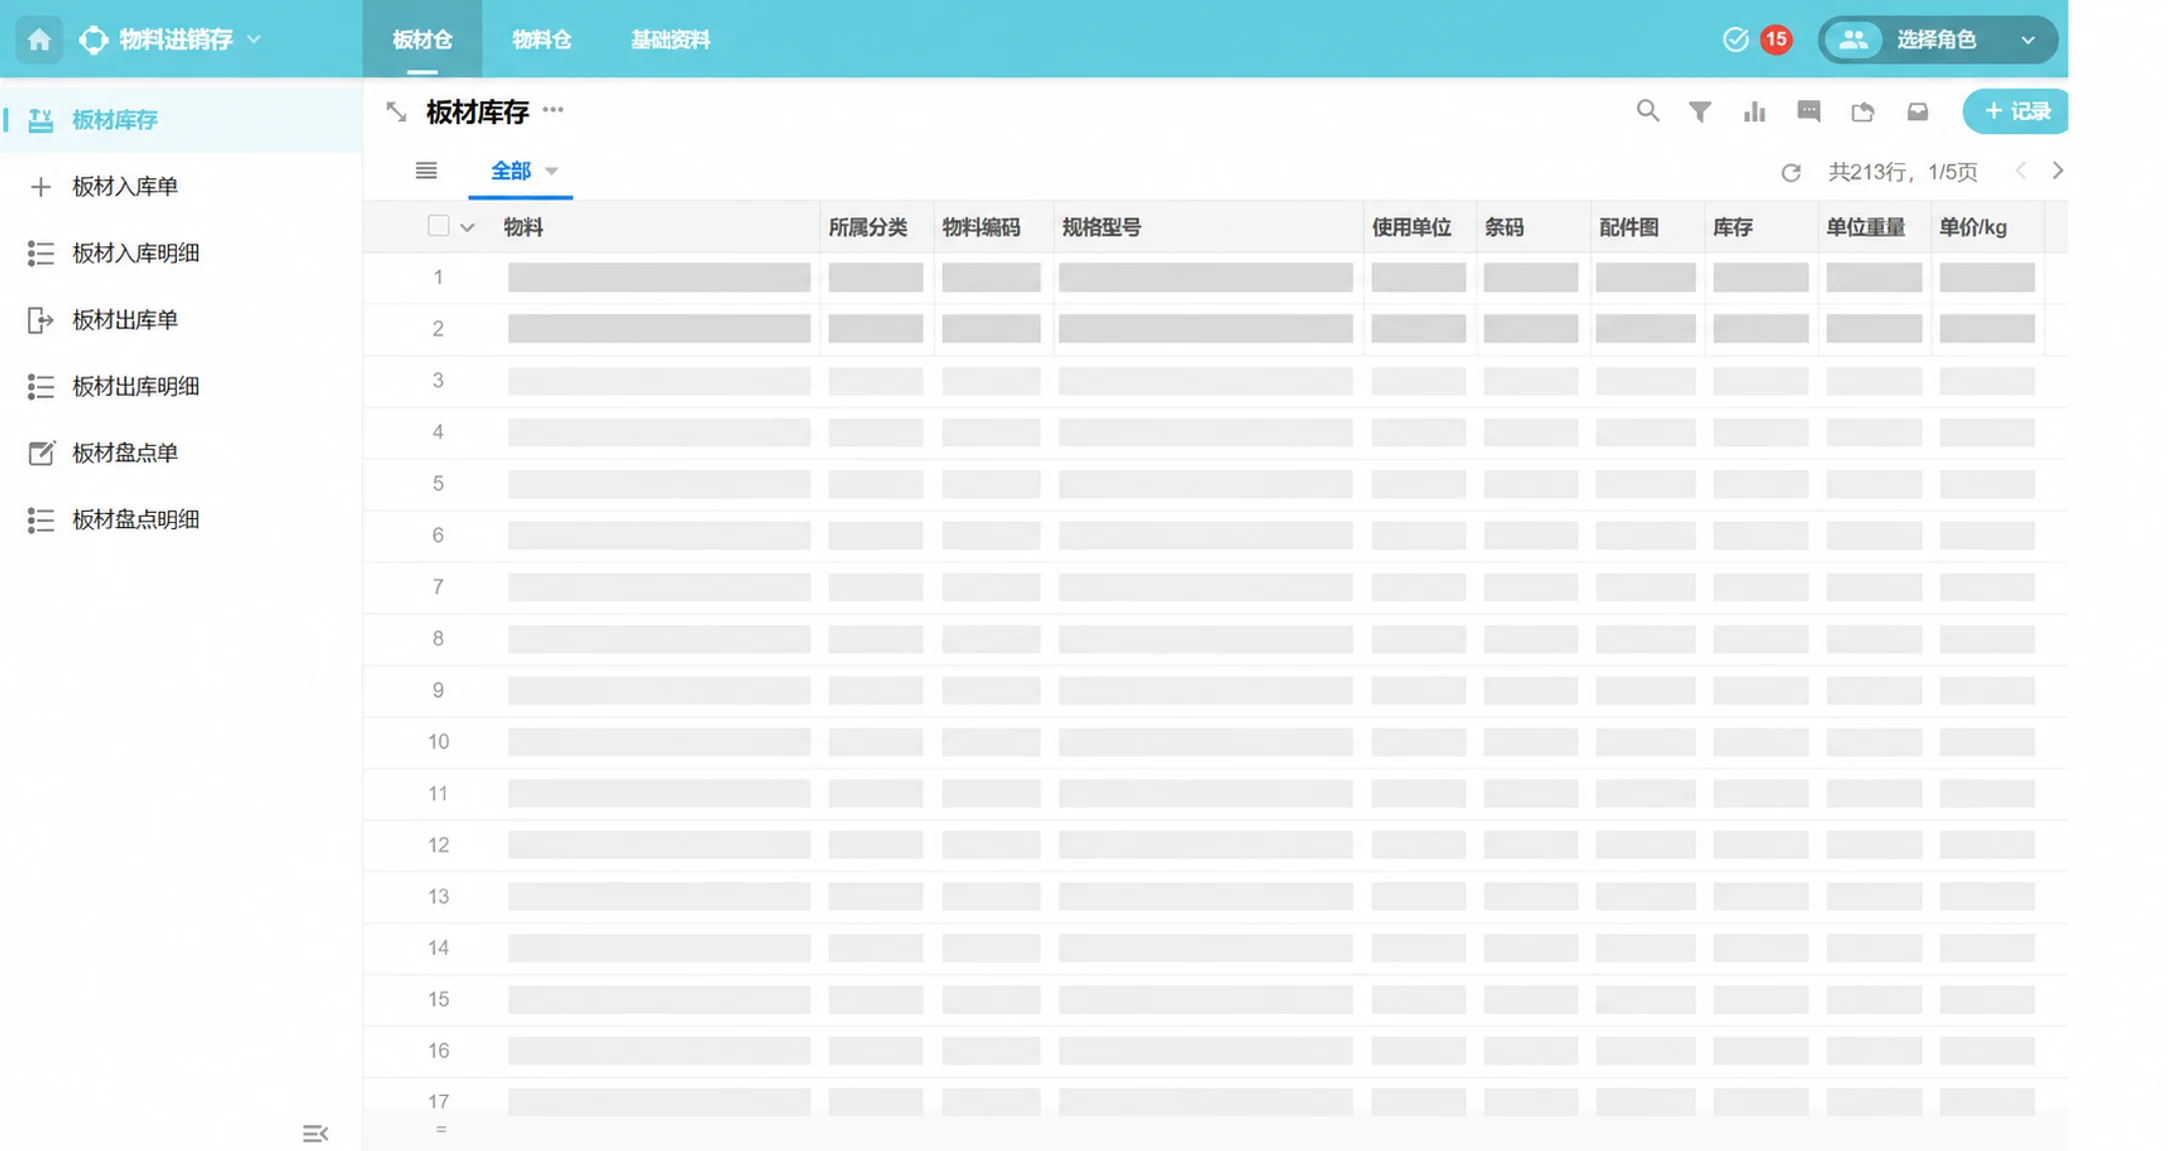
总重量 = 件数 × 单件重量;金额 = 总重量 × 单价/kg板材按件管理出入库、按重量核算金额,两条线在同一张库存表里并行维护。
节奏与边界
物料出库单关联工单申领单与领料车间,同一张工单可以多次出库,系统按申领单归集已领数量。 当前尚未实现 BOM 明细到具体工序的追溯,本页不将其表述为已完成能力。
第五幕 · 方法复用
可复用的不是某一张表,而是把主数据、工单、实际 BOM 和库存串起来的工作方式。
产品与物料先统一编码、规格和单位口径,清单和库存才有共同语言。
物料链路从工单出发,需求和领用都挂回具体生产任务。
标准 BOM 只是起点,每张工单的实际 BOM 记录真实改动。
先算可出库数量再定采购量,不把已有库存买成重复库存。
到货走完质检和入库确认,可用库存才可信。
每个应用先单独可用,再围绕工单逐步连接。